超高分子量聚乙烯管在油井内衬应用中的技术优势与施工要点
油井内衬工况的“隐形杀手”与材料破局
在油田开发中后期,管柱腐蚀与结垢问题日益凸显,传统碳钢油管在含H₂S、CO₂及高矿化度采出液环境下,平均服役寿命往往不足3年。频繁的检泵换管作业不仅推高运维成本,更直接影响单井产量时率。针对这一痛点,洛阳梓哲管材科技有限公司将超高分子量聚乙烯管引入油井内衬修复领域,凭借其极低的摩擦系数与优异的化学惰性,为老井增产稳产提供了新思路。
内衬技术原理:不只是“穿一层衣服”
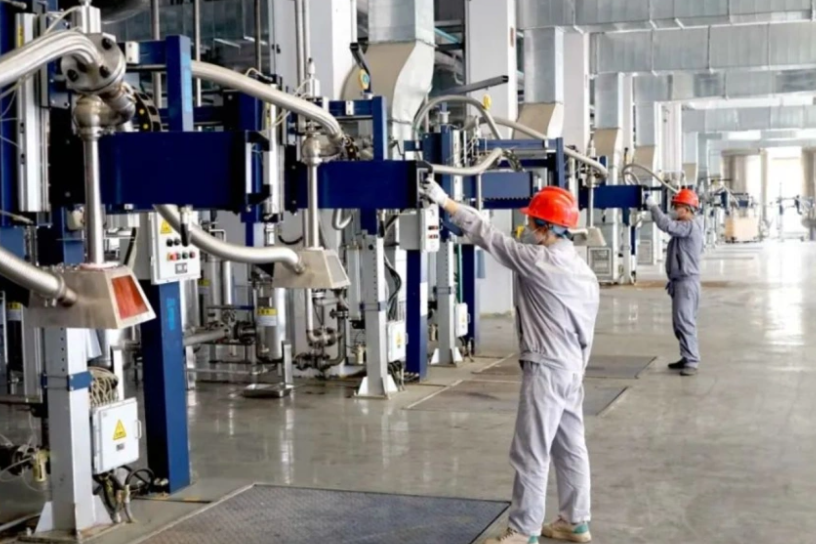
超高分子量聚乙烯(UHMW-PE)的分子量通常超过300万,其分子链高度缠结,赋予材料**耐磨性为普通碳钢的4-7倍**、冲击强度居塑料之首的独特性能。用作油井内衬时,我们采用“扩径回缩法”施工:将外径略大于油管内径的UHMW-PE管经机械冷扩后迅速穿入,撤去张力使其自然回弹,与管壁形成过盈配合。这一过程的关键在于控制回弹率在1.5%-2.5%之间,既保证贴合紧密不脱落,又避免因应力过大导致内衬管蠕变开裂。
关键施工步骤与常见误区规避
实际作业中,井口对接与焊接质量直接决定内衬服役效果。建议采用**热熔对接焊**,加热板温度控制在210℃±5℃,吸热时间按壁厚×10秒计算,且必须保证焊接端面错边量小于壁厚的10%。很多现场队伍忽略了对油管内壁的预处理——即使残留少量蜡质或锈皮,也会在扩径时划伤UHMW-PE表面,形成应力集中点。因此,穿管前需用通径规配合钢丝刷清理,并涂抹专用润滑剂降低摩擦阻力。
- 严禁使用明火加热扩口,应选用液压扩径机匀速推进,速度控制在0.5m/min以内;
- 内衬管端口需倒角15°,并用不锈钢卡箍固定于油管接箍处,防止井液窜流;
- 下井过程采用“每根油管单独试压”,压力≥25MPa稳压5min无渗漏方可继续。
实测数据对比:经济性一目了然
以某采油厂注水井为例,使用普通涂层油管时,因结垢导致的泵效递减周期约为180天;而采用超高分子量聚乙烯内衬后,连续运行420天仍保持初始通径的96%以上。综合计算,单井年维护成本下降约11.7万元,检泵周期延长1.8倍。此外,该材料摩擦系数仅0.07,配合抽油杆时能降低悬点载荷约8%-12%,对斜井和定向井尤为友好。
选型与配套:并非所有井况都适用
需要提醒的是,UHMW-PE内衬适用井温应**低于80℃**,且不适用于含芳香烃溶剂(如苯、甲苯)的介质。对于高含蜡井,建议在衬管外壁增设环形防蜡槽。洛阳梓哲管材科技有限公司同时提供PE管、HDPE管、钢带波纹管等系列产品,可根据井深、压力梯度及介质成分进行复合方案设计,而非简单替换。
油井内衬修复是一项“三分材料,七分施工”的系统工程。从管材选型到回弹量计算,再到井下对接细节,每个环节的偏差都可能被井下环境放大。只有理解材料特性与施工工艺的耦合关系,才能真正发挥超高分子量聚乙烯内衬的长效价值。